Artykuł sponsorowany
Plik do frezowania CNC — które braki w dokumentacji najczęściej zatrzymują wycenę
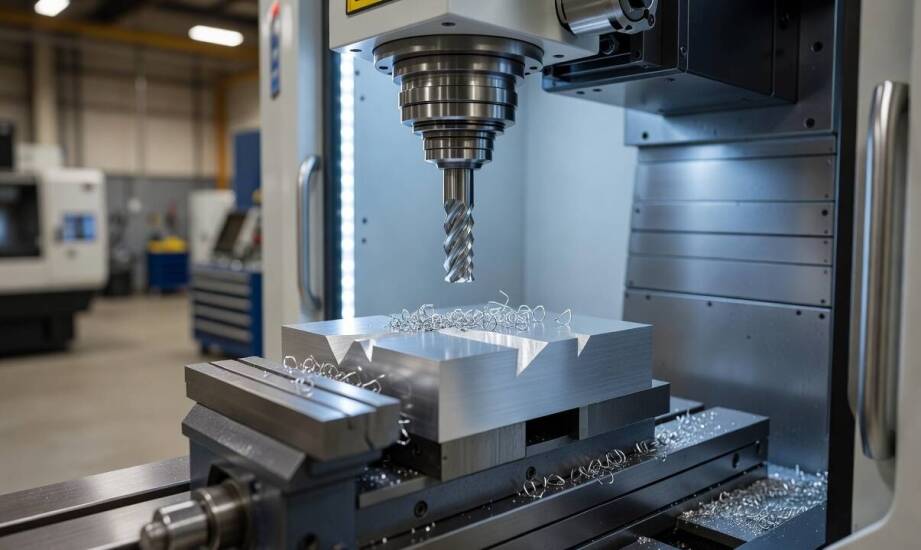
Proces ofertowania obróbki skrawaniem wielokrotnie zatrzymuje się już na etapie wstępnej analizy dokumentacji. Technolog otwierający folder z projektem nierzadko napotyka kilka wersji tego samego detalu zapisanych w jednym pliku, co wymusza natychmiastowe wstrzymanie prac. Rozstrzyganie, która ścieżka narzędzia będzie właściwa dla aktualnej iteracji, pochłania cenny czas. Oczekiwanie na odpowiedź od konstruktora wydłuża czas przygotowania kalkulacji, a w skrajnych przypadkach prowadzi do wyprodukowania wadliwej partii próbnej. Prawidłowo przygotowany plik wykonawczy eliminuje tę barierę na samym początku współpracy.
Przeczytaj również: Jakie są najczęstsze pytania dotyczące cen biżuterii handmade?
Braki w dokumentacji generujące pytania technologów
Brak oznaczenia rewizji uniemożliwia ustalenie, czy dostarczony pakiet danych zawiera ostateczną wersję geometrii. Brak czytelnej tabelki rysunkowej lub jednoznacznego numeru edycji w nazwie pliku zmusza odbiorcę do żądania pisemnego potwierdzenia. Otrzymanie niespójnego archiwum, w którym widnieją pliki o nazwach sugerujących wersje robocze, hamuje proces oceny kosztów. Braki w rzutach dodatkowych oraz przekrojach sprawiają, że geometria detalu pozostaje niejednoznaczna w ukrytych miejscach, takich jak wewnętrzne kanały chłodzące. Dokumentacja nierzadko pomija również kluczowe powierzchnie odniesienia, określane jako bazy wymiarowe. Bez wyznaczenia płaszczyzn montażowych operator maszyny numerycznej nie potrafi ustalić właściwego punktu zerowego, względem którego zaprogramuje przejazdy narzędzi.
Przeczytaj również: Dlaczego warto wybrać cięcie laserowe blach w produkcji akcesoriów meblowych?
Problemy z odczytem pogłębiają się podczas przesyłania płaskich plików wektorowych w formacie DXF. Pliki te często zawierają otwarte kontury lub nachodzące na siebie linie, których oprogramowanie frezarki nie interpretuje jako zamkniętej ścieżki. Konieczność ręcznego czyszczenia węzłów i domykania geometrii przez pracownika zakładu obróbczego odsuwa moment podania ceny. Poprawnie wyeksportowany wektor pozbawiony nakładających się warstw stanowi podstawę do zaprogramowania precyzyjnego detalu bez dodatkowego nakładu pracy inżynierskiej.
Przeczytaj również: Jak stworzyć przytulne i funkcjonalne wnętrze w nowoczesnym stylu?
Sprzeczność między dostarczonym rysunkiem płaskim a modelem bryłowym tworzy poważniejszy problem logistyczny niż brak jednego z formatów. Zapisany w rozszerzeniu STEP model dostarcza oprogramowaniu CAM dokładnych współrzędnych bryły. Z kolei dokumentacja płaska przekazuje tolerancje wymiarowe, wymagania dotyczące chropowatości oraz intencje projektanta. Wystąpienie różnic między tymi źródłami sprawia, że technolog nie wie, którą wartość uznać za nadrzędną. Taka rozbieżność wymusza bezpośredni kontakt z biurem konstrukcyjnym i skutecznie blokuje przygotowanie ostatecznej oferty.
Niezbędne parametry zlecenia skracające wycenę
Do pliku przesyłanego celem oszacowania kosztów produkcji należy dołączyć informacje o docelowej wielkości partii, gatunku materiału oraz wymaganym zakresie wykończenia. Zdefiniowanie tolerancji kształtu, takich jak płaskość czy współosiowość, pozwala programiście prawidłowo ocenić czasochłonność mocowań detalu. Wiedza o tym, czy element wymaga obróbki cieplnej lub anodowania, decyduje o prawidłowym doborze procesów towarzyszących. Jasne określenie wymagań jakościowych usuwa pole do domysłów i gwarantuje, że kalkulacja opiera się na twardych danych technologicznych zamiast na ostrożnych założeniach.
Dobrze zorganizowany pakiet informacyjny zauważalnie przyspiesza start pracy maszyn. W kontekście rynku pomorskiego sprawna ocena kosztów i szybka realizacja frezowania CNC w Gdańsku zależą w ogromnej mierze od jednoznaczności dostarczonej dokumentacji technicznej. Przedsiębiorstwo SPOROL podczas analizy zapytań ofertowych na komponenty maszynowe opiera się na kompletnych modelach bryłowych połączonych ze spójnymi rysunkami. Rozwiązanie to pozwala na bezbłędne określenie czasu pracy wrzeciona i precyzyjne wyliczenie zużycia materiału. Przejrzysty plik wykonawczy daje możliwość natychmiastowego wczytania ścieżek do systemu obróbczego i szybkiego przekazania wyceny zamawiającemu.
Optymalny pakiet przekazywany do biura technologicznego wcale nie wymaga tworzenia dziesiątek arkuszy ze zbędnymi widokami. Jego głównym zadaniem pozostaje wyeliminowanie niejednoznaczności związanych z aktualną wersją wymiarową, najważniejszymi tolerancjami oraz wymaganą bazą dla pomiarów warsztatowych. Uporządkowanie struktury danych na etapie tworzenia modelu CAD bezpośrednio przekłada się na płynność procesu ofertowania u wybranego podwykonawcy. Rozstrzygnięcie sprzeczności między rysunkiem płaskim a bryłą przestrzenną przed wysłaniem wiadomości gwarantuje, że zakład natychmiast przystąpi do analizy kosztów produkcyjnych.
Kategorie artykułów
Polecane artykuły

O czym pamiętać, wybierając konkretną wypożyczalnię samochodów elektrycznych?

Blachodachówki – co je wyróżnia na tle innych pokryć dachowych?

Wpływ innowacji w projektowaniu na trwałość narzędzi frezarskich
